- 3D Printing Services

- CNC Machining Services

- Vacuum Mittentes Services

- Superficiem Consummatione Services

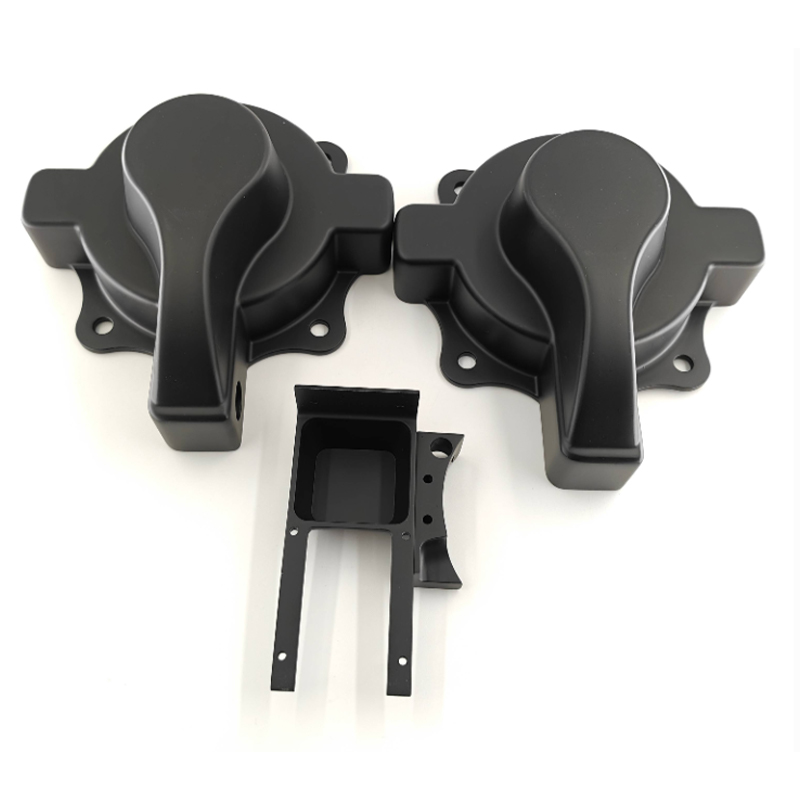
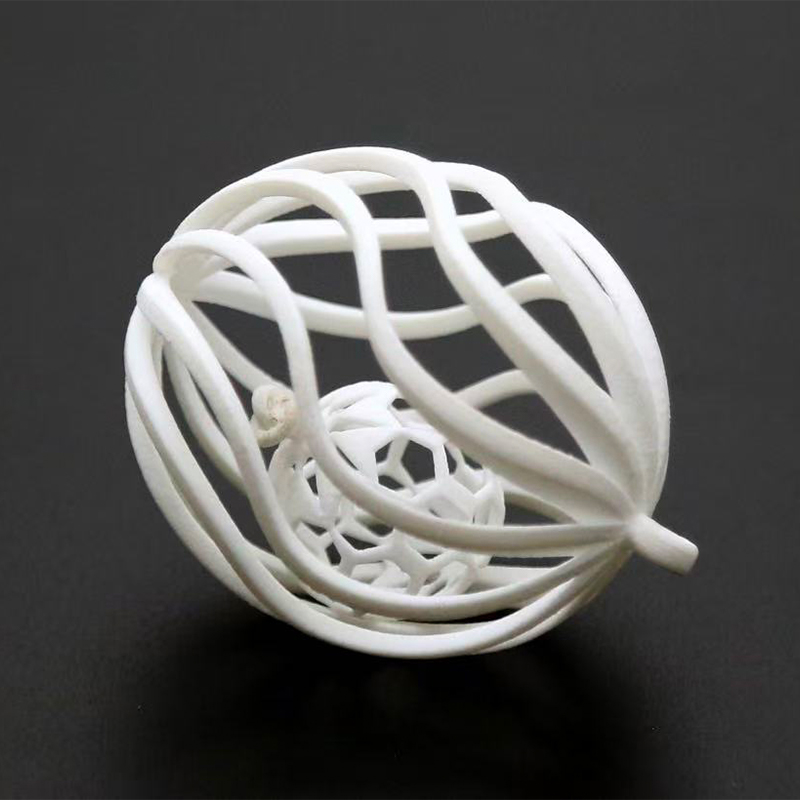
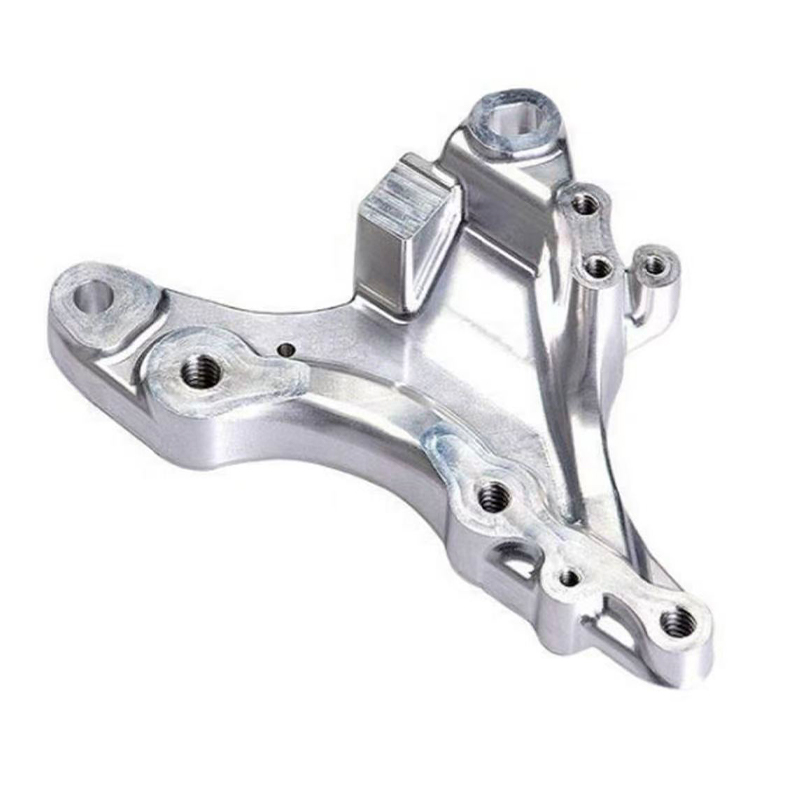
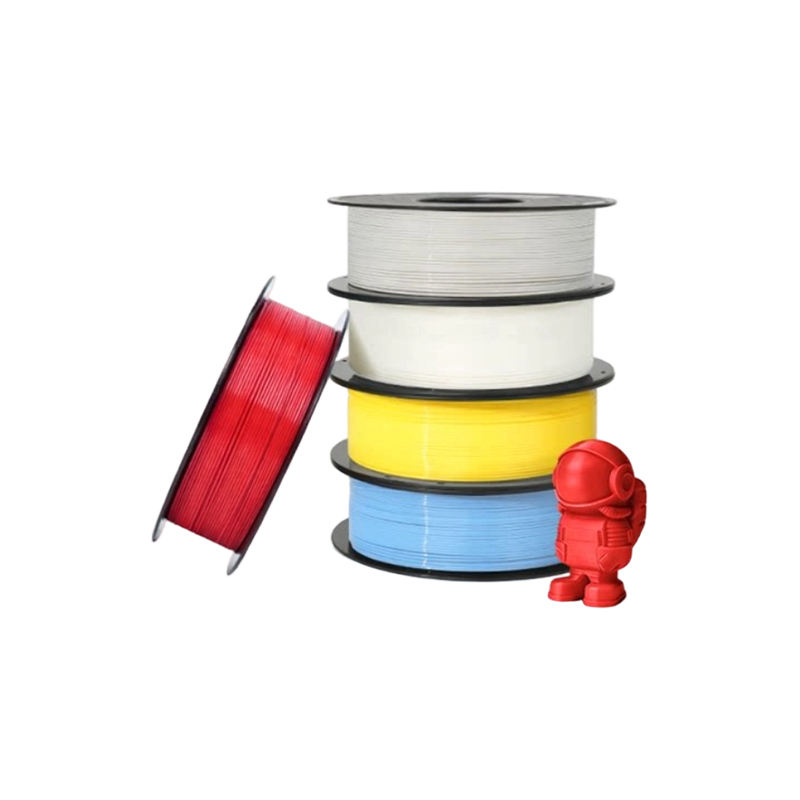
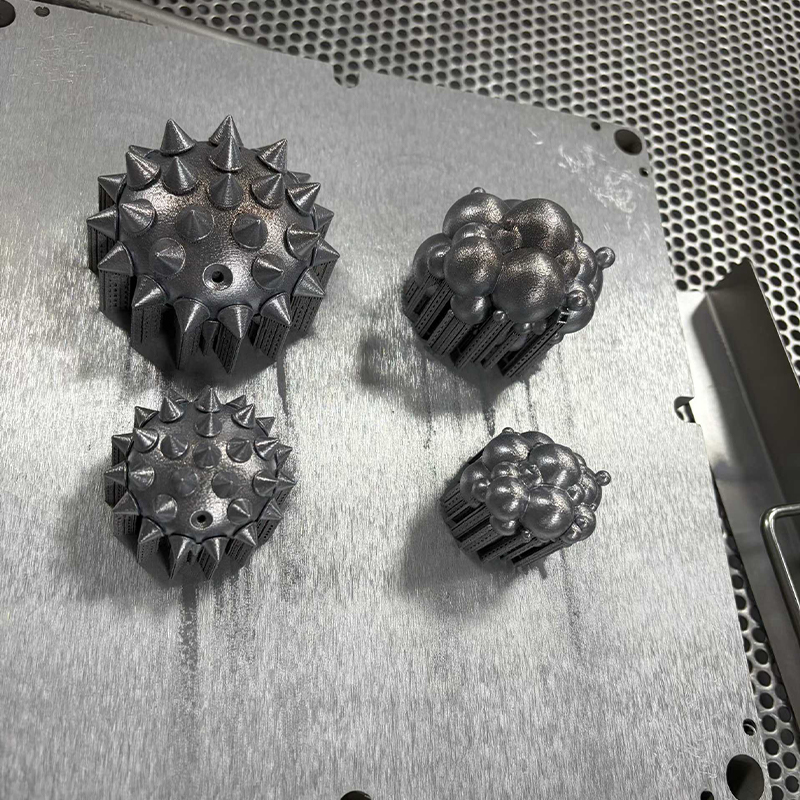
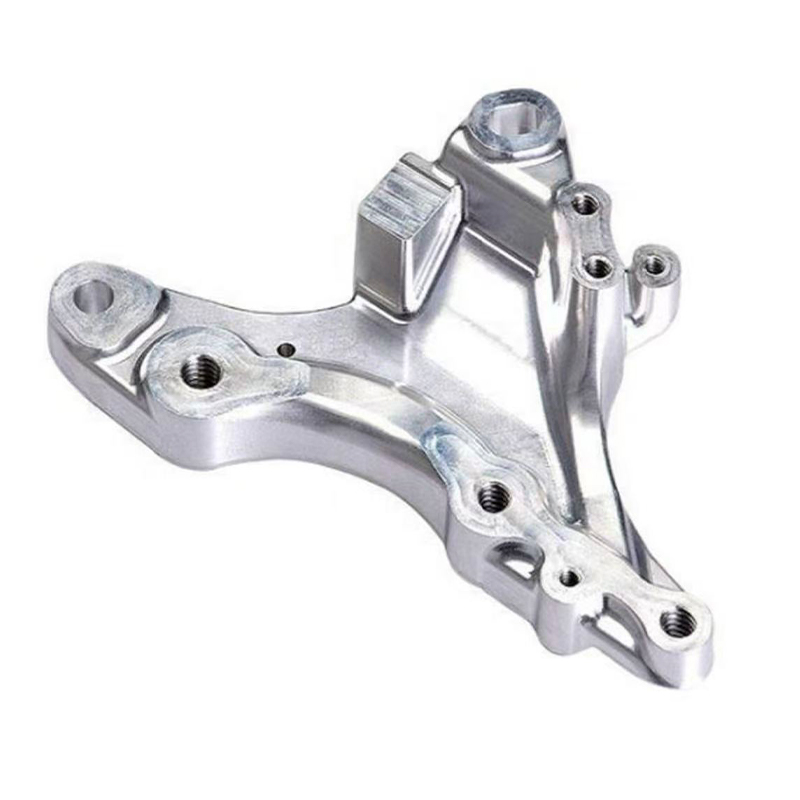
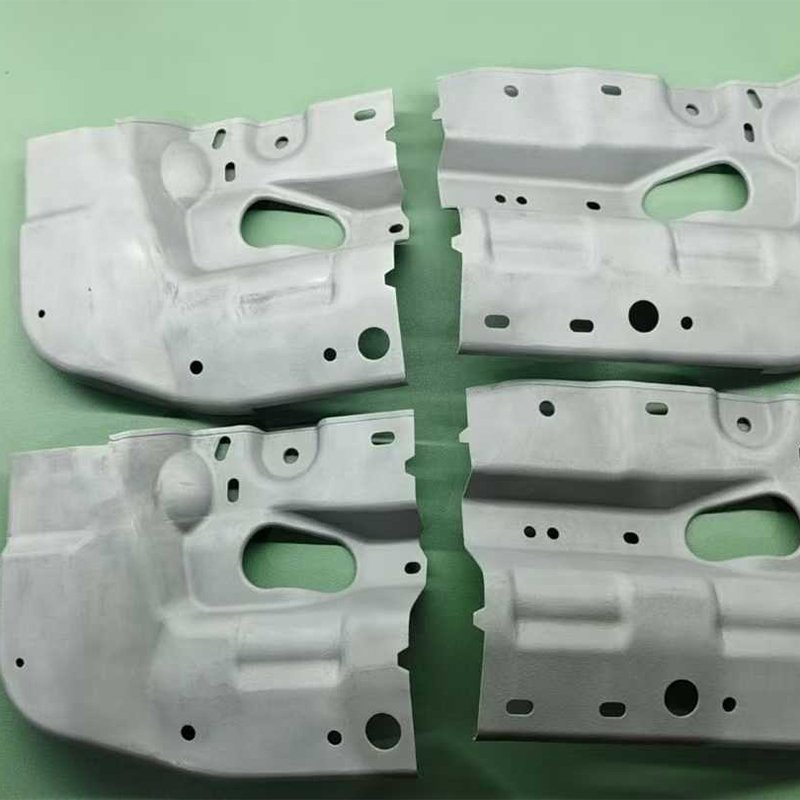
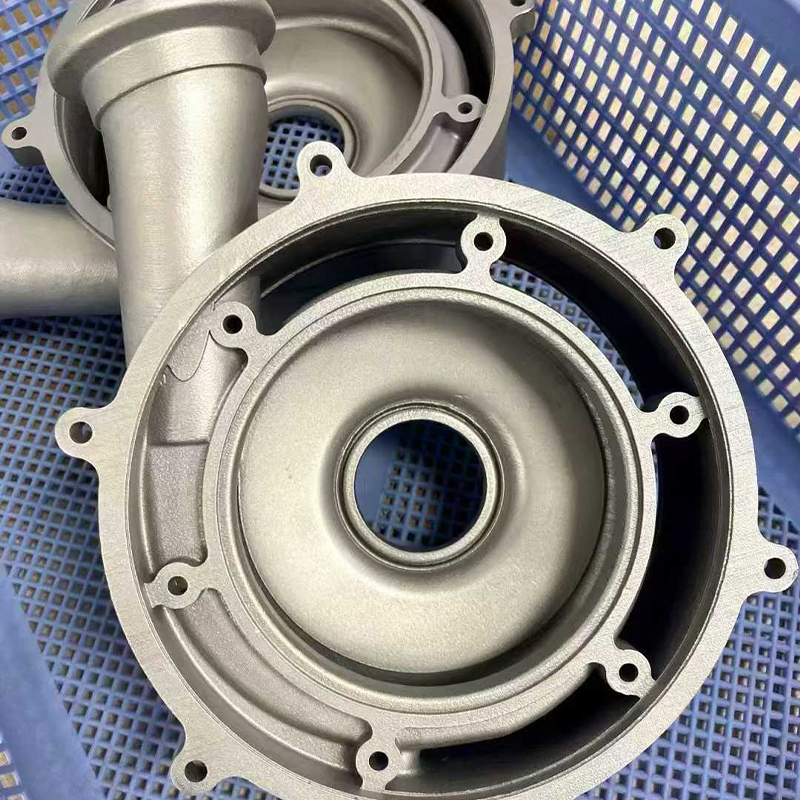
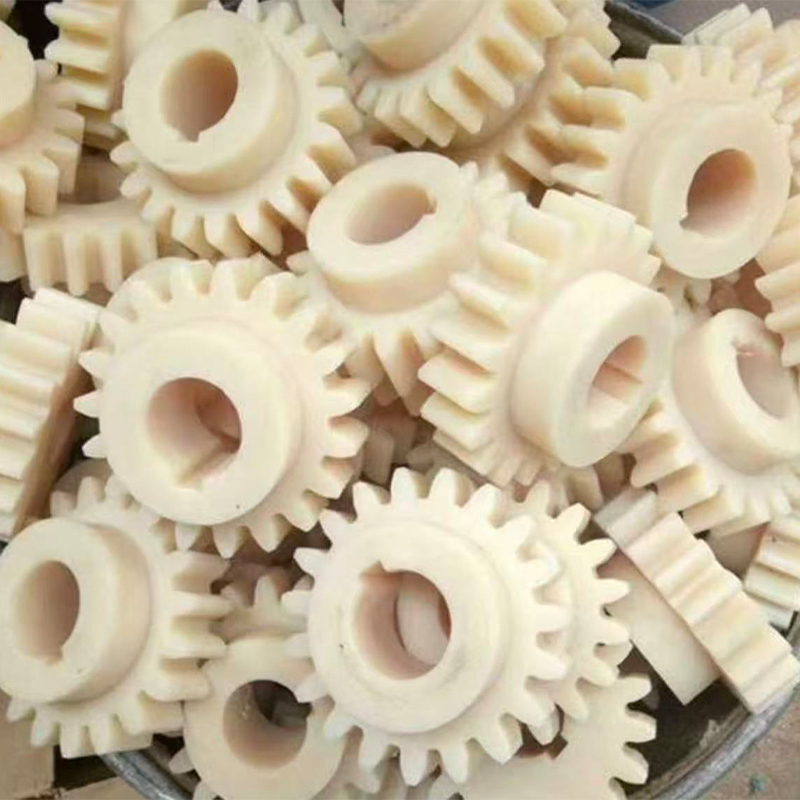
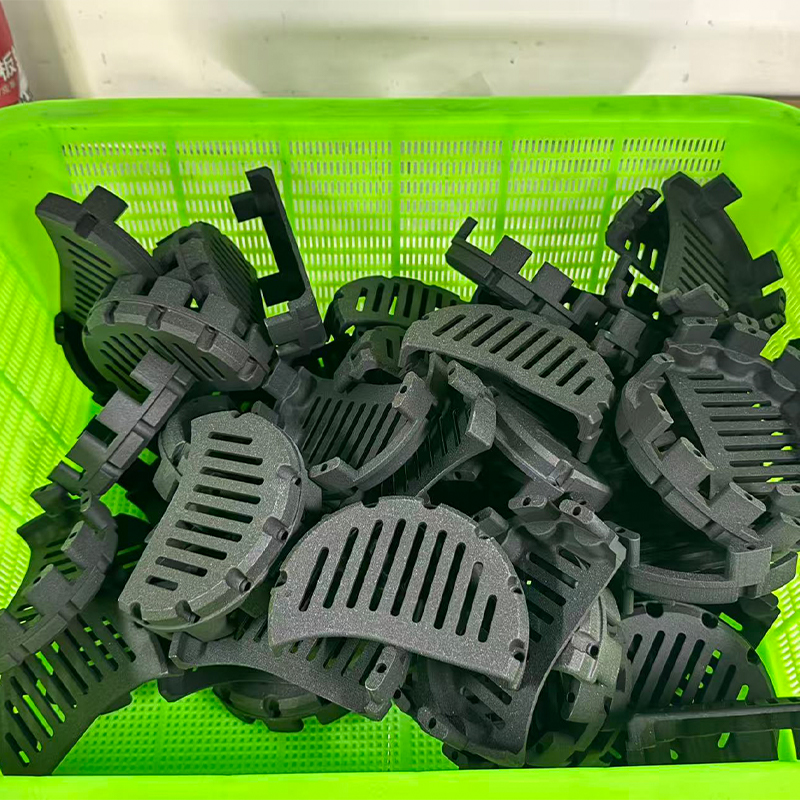
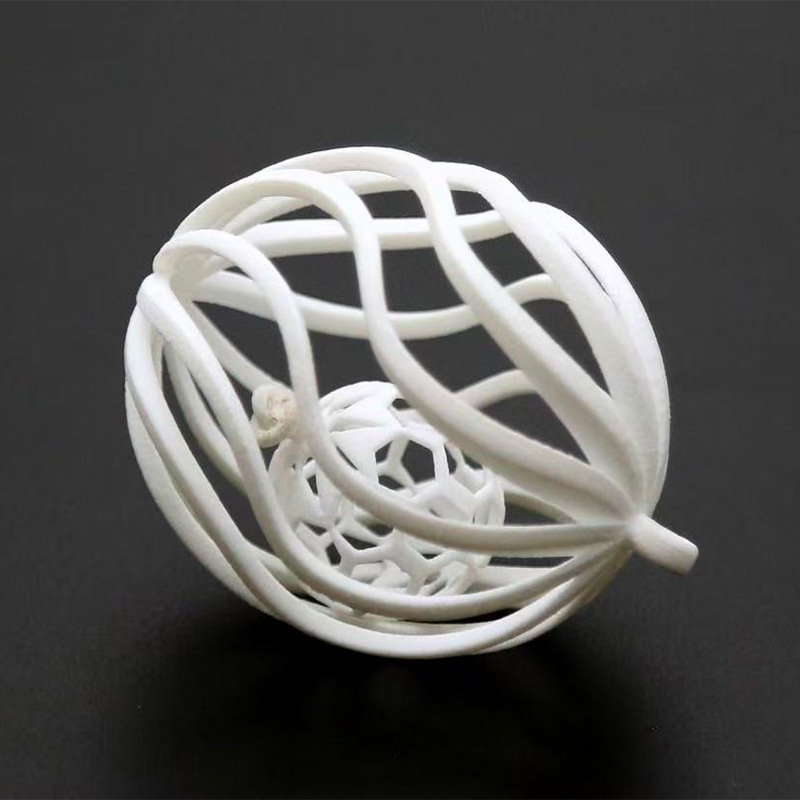
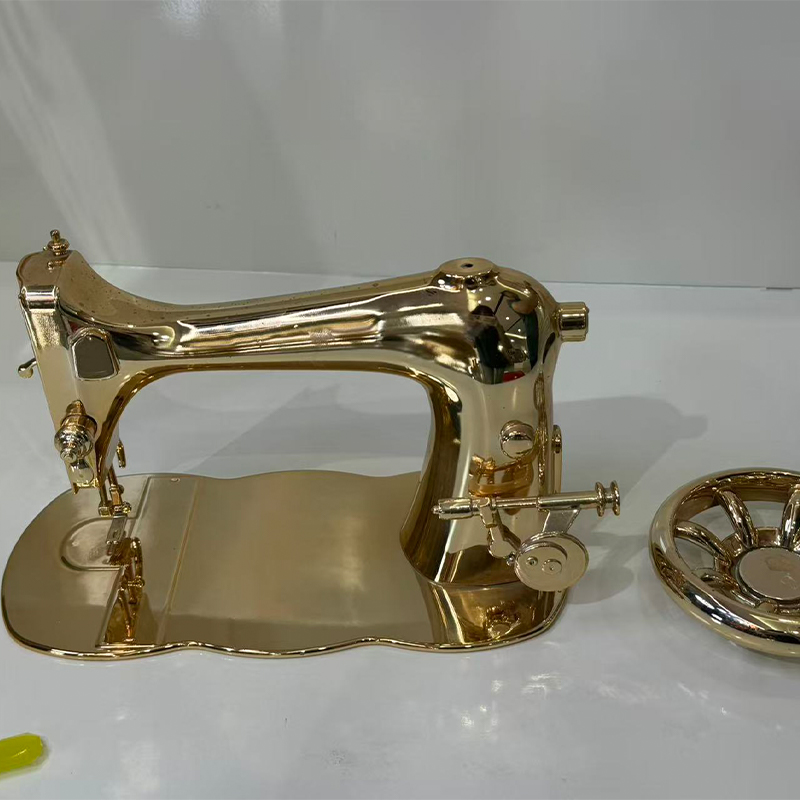
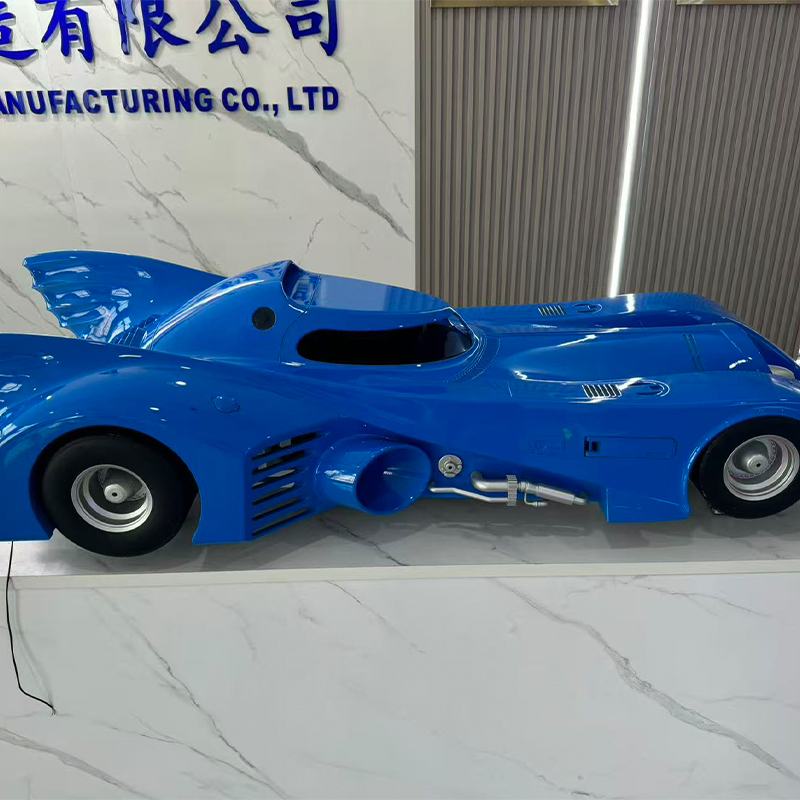
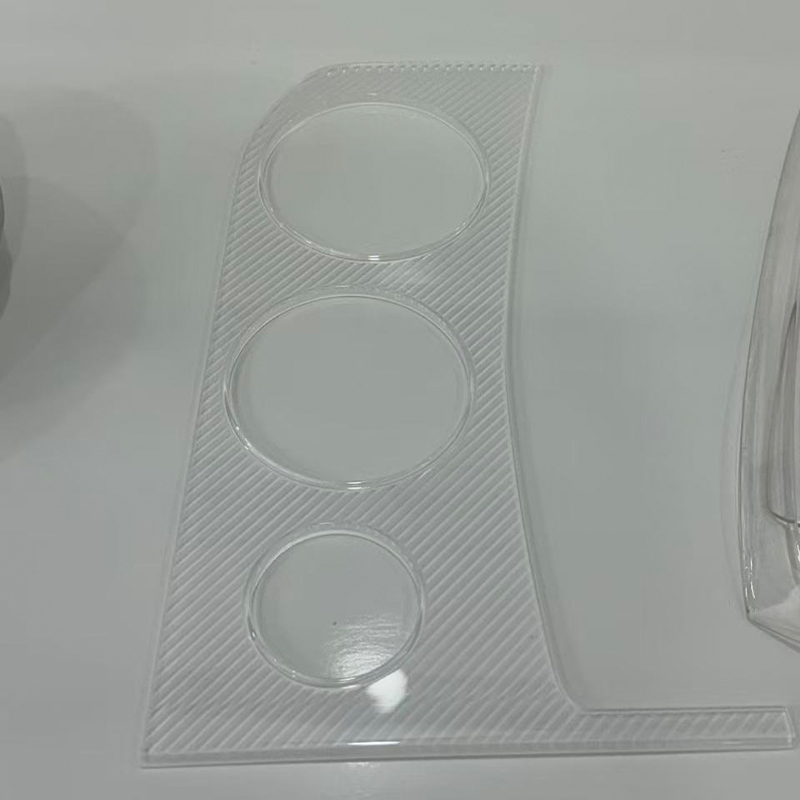
China SLA, DLP, SLS et SLM 3D Typographia ac Vacuum Conjectio Factory
The Direct Answer: Matching Print Technology to Part Necessitas
Si compares SLA, DLP, SLS et SLM antequam ordinem ponas cum Sinis SLA Resin 3D Officii Typographiae Factory aut SLS Nylon 3D Typographiae Factory in Sinis, consilium ad tres interrogationes hoc ordine reducit: qua superficies finis pars machinae exeundi opus est, quid onus mechanicum actu portabit, et quot frusta hoc mense in hoc anno requiruntur. SLA et DLP processuum resinae in superficie lenitatem et fidelitatem dimensivam conciliant, SLS nylon vincit durabilitatem functionis sine structuris fulcis, et metallum vincit in partibus quae superesse debent verae mechanicae et scelerisque onus. . Vacuum fusura e regione omnium trium sedet ut pons ad batches viginti ad ducentorum nummorum semel a domino exemplaris convalescit, et superficies consummatio est gradus qui in partem spectat et quasi operis operis versatur.
Utilis brevis specificatio ad primum tempus: elige SLA vel DLP cum pars ab oculo iudicabitur vel stricta alvi aptata, elige SLS nylon cum pars saepe tractabitur, coagmentata vel conglobata, elige SLM metallumlumlum, cum pars videt calorem, pressuram vel onus structurae quod plasticum non potest superesse, et elige vacuum mittentem momentum unius domini convalidationis, necesse est ut justo numerorum numerorum exemplarium fiant. A Sinis Consuetudo SLA Resin 3D Typographia Fabrica quae etiam DLP, SLS, SLM decurrit, vacuum mittentes et superficies sub uno tecto conficientes removet necessitatem ut venditores separatos iactant pro quolibet statu illius sententiae.
Reliquum huius articuli per singulas technicas technicas singulas operas, comparat eas in criteriis quae decisiones actuosas regunt, et exponit quomodo vacuum abjectio et superficies conficiendi iter perficiat ab uno prototypo impresso ad batch partium productionis gradus.
SLA Resin 3D Printing: Vexillum ad Lene, Accurate Prototypa
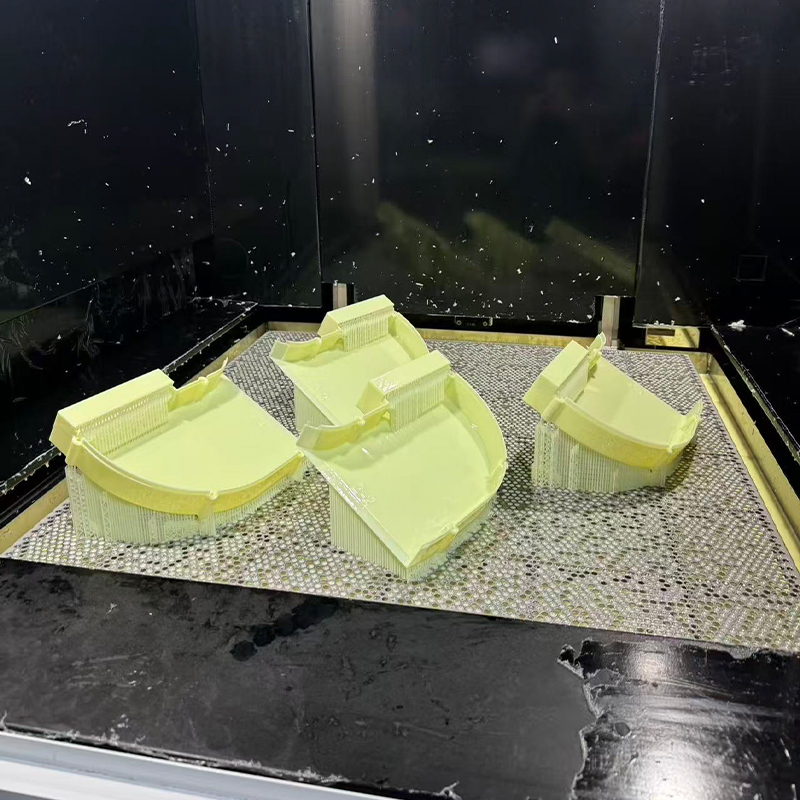
Stereolithographia medetur iacuit resinae liquidae iacuit utendo laser per aream aedificandi exaratam, quae aliquas superficies levissimas quasi aedificatas in quolibet processu 3D excudendi promptos efficit. Sla 3d officium typographicum typice est primum sistendarum specierum exempla, perlucentia infucationes, clausuras disrumpens aptas et formas magistrorum pro vacui iactu destinatas, quia superficies machinae relinquens iam ad metam accedit, qui alii processus tantum post sandationem secundariam perveniunt.
Ubi SLA resina imprimendi acquirit locum
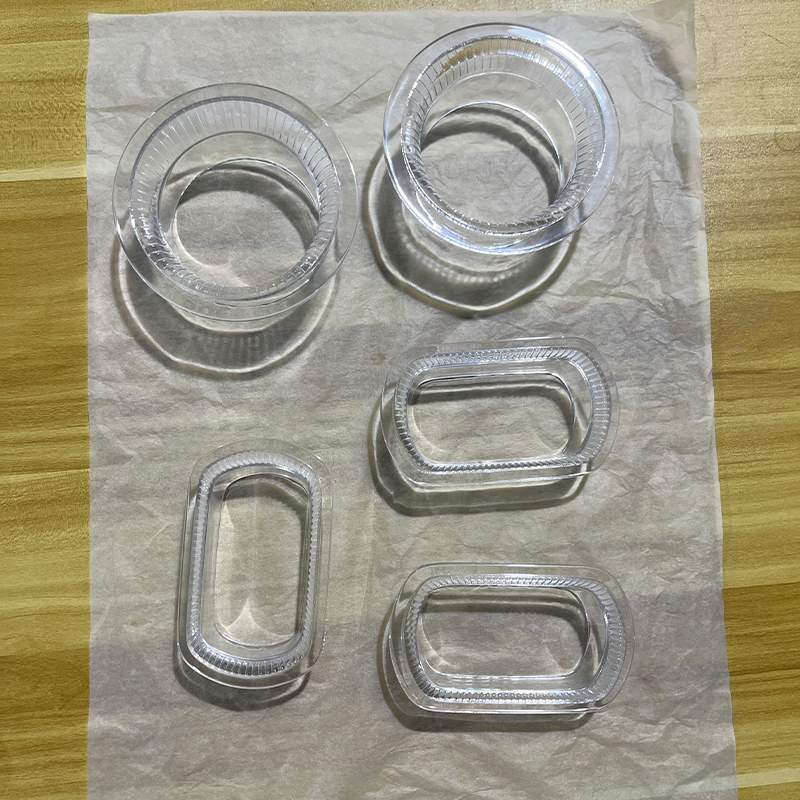
A Sinis SLA Resin 3D Supplier Typographia plerumque vexillum nervum, tenax, perspicuum et calori resistens familiae resinae, quaelibet pro diverso amni proposito formatur. Vexillum resinae prioritize subtiliter distinguuntur et sunt defectus ad recognitiones designandas. Resinae durae et durabiles hiatum angustant cum thermoplasticis machinariis et aptae aptae disrumpi ac levi utilitatis probatione. Resinae perspicuae permittunt lineamenta interna inspici sine sectione partis, quae pro fluidis et illuminandis consiliis valet. Gradus calor resistens formam suam sub calidis conditionibus tenent et consuetae sunt electionis, cum resina pars duplicare debet sicut dominus brevem brevem formare, quoniam dominus superstes repetita silicone cyclos sine diminutione eget.
Iacuit altitudinis inter 0.025 mm et 0,1 mm exercitationes sunt, et bene perfecti SLA pars potest sandi et paratum ad superficiem discerni ab iniectio efficta sample semel transit per superficiem finiens. Hoc nimirum est cur sla resina typographica toties iactu vacuo paretur: pars impressa non est finis producti, dominus est definit omne exemplar quod sequitur.
DLP Resin 3D Printing: Celeritas et Repeatability ad prototypum Currit
Digital Light Processing medetur integram crucis sectionem resinae in uno ictu luminis projecti potius quam punctum per punctum ducens, qui Sinis DLP Resin 3D Officii Typographiae manufacturer significantem celeritatem in partibus cum parvo vestigio et insigni altitudine tribuit. Quia singulae ordines in una expositione curationes quantumvis detail continet, DLP maxime efficax est pro parvis, geometricis complexionibus, in modicis quantitatibus productis, quare arcte coniungitur cum prototypo 3d imprimendi quod opus est ad iterationes cito converti.
DLP resinae chemiae SLA participat et ideo multum suae qualitatis superficiei, sed duae technologiae optimizantur pro diversis figuris constructis: SLA squamae venustius trans amplam aream plana aedificant, dum DLP squamae efficacius in directum verticalem pro partibus minoribus. Capax 3d prototyping muneris provisor officium tribuet utri ex duobus machinis geometriae magis conveniat quam uni technologiae pro quaque petitione deficeret.
Typical DLP applicationes
- Parvus iungo insterni et tondet stamina vel fila subtilia quaerunt.
- Dentalis, auditus-auxilium et ornamenti adiacentes componentes, textura micron-plani indigentes.
- Iterativus cyclorum designatio ubi plures emendationes imprimendae et comparandae intra unum diem operantes.
- Magister exemplaria pro parvis componentibus missilibus quae in batches iactu vacuo replicantur.
A Sinis DLP Resin 3D Prototypum Typographicum Supplier quod etiam machinis et partibus finit DLP dominum directe in vacuum emissionem sine handoff ferre posse, quod est ubi 3d impressor prototypus muneris stare desiit gradum et fit pars continuae viae productionis.
comparet SLA et DLP de Metric
Saepe emptores quaerunt utrum SLA vel DLP potior sit electio, quin utrumque pertineat ad eandem resinam familiam sanandam et maxime differunt quomodo lux applicatur. Charta vectis infra ustulo ambarum technologiarum per quinque normas practicas in scala unius ad decem, secundum typicam observantiam in ambitu bene currenti productionis.
Ex hac comparatione quinque notantur. Magnae area planae celeritas favet SLA quia laser totum latum tribunal in uno passu detegere potest sine poena solutionis DLP facies suas cum projector fixum suum per magnum campum ascendere debet. Pars minima celeritas verticalis DLP ob contrariam causam favet: parvum vestigium significat omne stratum micans fere statim neglegens quanti alta pars crescat. Praecipua superficiei per se ligatur, quia utraque eadem resinae chemiae limitatur et macula comparabilis vel pixel magnitudine ad occasus typicos terminatur. Magnum volumen aedificandi luculenter favet SLA, cuius accessus laser-nitatur squamae ad maiora tabulata longe oeconomice quam systema projectoris fundatum. Batch iterabilitas aliquantulum favet DLP quia partes identicae trans certam proiectionem campi nidificant curationem minore variatione positionali quam laser latam regionem verrens. Neutra ars categorice superior est; ius arbitrium dependet totum ex parte magnitudinis et batch figura quam ob rem gravis 3d impressio muneris prototyping tabernam servat tam apparatus typi praesto quam ut omne officium per unum suggestum cogat.
SLS Nylon 3D Typographia: functiones sine Support Structurae
Selectivum Laser Sintering fusum nylon puluerem cum laser intus in lecto calefacto pulveris, et pulvis infusus circa singulas partes agit ut suum subsidium in aedificatione facit. Hoc uno facto omnia variat circa quae nylon 3d impressio operae producere potest: canales interni, conventus interclusio, costae tenues et cardo viventium nidificari et simul imprimi sine una structura ad tollendam postea.
Materia mores refert ad partes reales
PA12 gradus ad officinas nylon typographiae manet, bonam stateram rigoris, impactionem resistentiae et resistentiae chemicae ad usum functionis generalem offerens. PA11 maiorem elongationem praebet antequam confractus est, qui aptas lineas disrumpens et partes quae saepe in servitium flectunt. Gradus vitrei referti et carbonis pleni nylon rigorem ac stabilitatem dimensivam substantialiter excitant, quae refert ad tigna, fixtures et brackets quae definitam notam sub vi clamidentia tenere debent. Quia 3d nylon partes egrediuntur machinae cum proprietatibus isotropicis satis mechanicis in planis maxime , tractari possunt ut genuinae utilitatis prototypa potius quam exempla ostentationis , dummodo pars orientationis in aedificando pro oneribus quae actu considerata sunt videbuntur .
Superficies as-structa notam habet leviter grani matte textura e pulvere circumjecto. Partes enim ad metam pictam vel medicamine tendentes auferuntur, haec textura in superficie conficiens per spicam uredinem, vaporem levans, vel manum sandi, antequam quavis vestis applicatur.
SLM Metal 3D Printing: Geometria Machining quod pervenire non potest
Selectiva Laser liquatio plene liquefacit in strato metallico pulveris iacuit ad densas, partes metallicas functiones directe ex fasciculo digitali producendo. Metallum industrialis 3d impressio operandi suum in geometria retinet quod ascia physice attingere non potest: refrigerationis conformes canales quae formam cavitatis formae sequuntur, structuris cancelli internis quae pondus secantur servato rigore et topologia-optimised oneris tramites materiales tantum itineris, ubi vis analysis dicit, convenit.
Materiae et post processus disciplinam
A Sinis SLM Metal 3D Officii Typographiae officinae typice processit aluminium admixtis ad partes structurarum leves, gradus chalybis immaculatos ad compositiones corrosionis resistentium, ferramenta ad formam instrumenti adiiciunt quae refrigeratione conformia indigent, et titanium ad altas vires, low-pondus applicationes. Quae consuetudo metalli 3d imprimendi proprie ab facultate mere decorativa separat, sequentia aedificationis est: accentus levamen dum pars adhuc adnectitur bracteae aedificandae, diligens filum-EDM vel bandsaw remotionis e lamina, subsidium remotionis, et conficiendi machinationem cujusvis faciei signandi, gerens plumam et liciatum. Pars SLM quae in suis superficiebus functionis non fuerit apparatus finitus numquam institui debet ut praecisio pro quam accurate impressi rudis apparet.
Ad majores partes, magnum metallum 3d impressio plerumque accedit per intentionem accuratam et, ubi opus est, segmentatio et conjunctio, quoniam thalami metalli pulveri construunt in se minora quam systemata polymerorum. Metallorum 3d societatum excudendi quae etiam CNC Dicasteriorum operantur machinam metallicam divisam ad ultimam tolerantiam in eadem facilitate quae typis impressam agunt, vitans alterum crus onerarium pro parte metallica pretiosa parte confecta.
Quattuor Edition Technologies Iuxta
Mensa infra epilogat involucrum practicum SLA, DLP, SLS et SLM prout typice suppeditantur, ad electionem technologiam primo-transeundi supportandam antequam accuratior ratio incipit.
| Technology | Typical accumsan altitudo | Ut-superficiem constructum | Materia familia | Maxime apta usus |
|---|---|---|---|---|
| SLA | 0.025-0.1 mm | Ra 3-6 µm | Vexillum, tenax, pellucidum, caloris resinae repugnans | Donec species, forma magistri |
| DLP | 0.025-0.1 mm | Ra 3-6 µm | Vexillum et ipsum resinae | Partes singulae parvae, iteratio celeri |
| SLS | 0.06-0.12 mm | Ra 10-15 µm | PA12, PA11, repletus nylon | Partes functiones, congregationes implicatae |
| SLM | 0.02-0.06 mm | Ra 8-20 µm | Aluminium, immaculatum, instrumentum ferreum, titanium | Onus afferens et scelerisque partes |
Exemplar trans mensam stat: resolutio et qualitas superficiei in unam partem moventur sicut materia ab resina ad metallum, dum operandi facultas in altera movetur. SLA et DLP sedent in fine pro fine, sed mollis finis officii mechanici, SLS in medio sedet cum verae functionis diuturnitate, et SLM ad extrema sedet ubi processus plasticus simpliciter sequi non potest. Nulla una technologia in hac tabula praecellit alios in omnibus columnis , quod prorsus est cur Sinis Industrialis 3D Officii Typographiae Supplier omnes quattuor operans servat optionem omnem apertam clienti cuius pars evolvit exemplar recensionis in onere productionis componentis evolvit.
Vacuum Jactans: Multiplicans Magister In productionem Promptus Batch
Vacuum fusura, etiam replicatio forma siliconis nota, spatium obtinet inter unum prototypum convalidatum et instrumentum productionis plenum. A Sinis Vacuum Mittentes Factory exemplar magistri sumit, frequentius ex Typographia SLA vel DLP vel ex machinis subtiliter productis, et obducit in liquido silicone, quae circa singulas superficies medetur. Forma curata per lineam emissam inciditur, et resinae polyurethanae machinatae ad simulat ABS, polypropylene, globulus vel acrylicus pellucidus, sub vacuo in cavum inde infunditur, eliminato aere infixo, qui alioqui evacuationes in fusura perfecta relinquit.
Linea chart infra vestigat mediocris numerus exemplarium utibilis remanentium ut rejectiones successivas ex una forma evulsae, illustrans quare formae typice recesserunt et reponuntur potius quam indefinite impelluntur.
Haec curva regula vexillum per industriam adhibitum consilio explicat. Fidelitas dimensiva arctissime domino obsistit pro decem primis ad quindecim iacturas, quam ob rem veteres codices e forma indiscreta sunt ab ipso magistro exemplari. Declinatio notabiliter accelerat post quintamdecimam emissionem sicut siliconem incipit elasticitatem amittere et angulis internis acutis circumcirca leviter cum singulis cyclis evolvendis. Per circiter viginti quinque mittentes, fidelitas satis typice excidit quod operatio conscia qualitas formae magis recederet quam periculum extra tolerantiam partium clientem attingentes. Inde est, quod ordo centum nummorum circum quatuor ad quinque formas parallelas cogitatur potius quam una forma currit ad lassitudinem quoniam formae currit in parallela, omnem dejectionem in alta fidelitate hujus curvae retinet. Practicus tollendus emptoribus est quod batch vacuum mittentes notare debent quot formae adhibendae erunt, non solum summae nummariae, quia illa singillatim per totam massae consistentiam dimensionalem determinat.
Superficiem Consummatione Services: Conversus rudis Pars in operis
Omnis processus, de quo supra, partem relinquit cum texturae rudi charactere, et nullus eorum typice in statu rudi illo ad finem adipiscing portandum est. Superficies Finis Officia Fabrica in Sinis impressum, missum vel machined in partem vertit, quae eius aspectui et utilitatis superficiei necessariae congruit, et hic scaena eadem praecisione ac quavis tolerantia dimensiva specificetur.
Optiones conficiendi available pro partibus impressis, missis et machinatis
- Sanding et manus poliuntur ad lineas tabulatorum removendas ab SLA, DLP et SLS partes ante tunicam.
- Bead and sand blasting for a similar matte textre on nylon and metal parts.
- Vapor levans ad nylon partes obsignatas, humilem frictionem.
- Imbre pictura compositus ad colorem referendum suppeditatum in glossis, satin, matte vel molli-tactis systematibus.
- Anodis pro aluminii SLM partium corrosione repetita resistentia et colore constanti.
- Electroplating et vacuum metallising pro superficiebus decorativis reflectivis super substratis plasticis vel metallicis.
- Codex Typographiae, serici tegumentum imprimendi et laser signans pro logos, legendas et delineabilitatis notas.
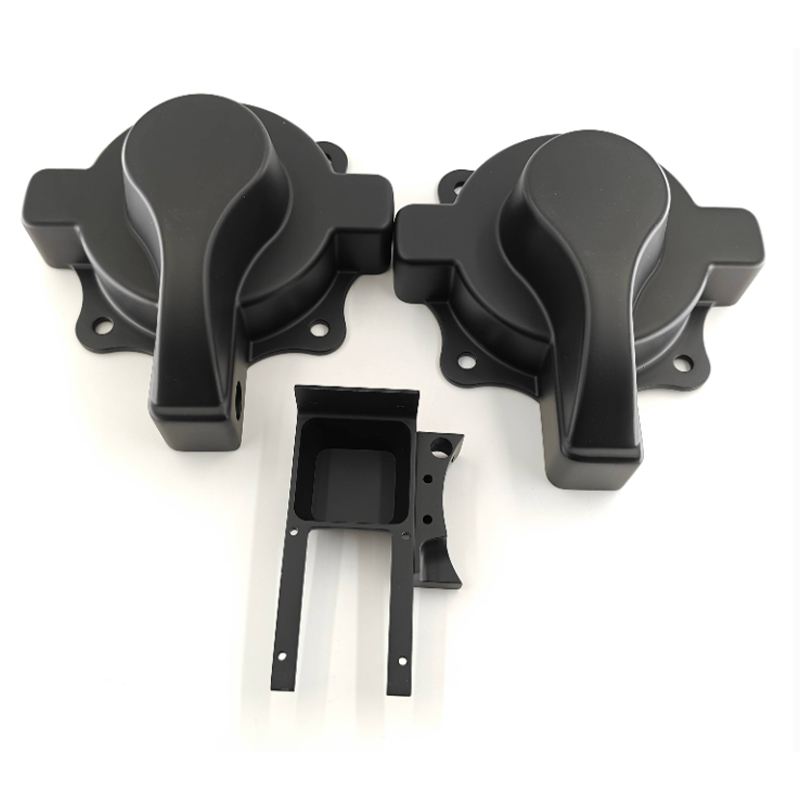
A Sinis CNC Partibus Superficie Finis Supplier qui etiam imprimendi, mittentes ac machinis lineas exercet, partem per hoc stadium portare potest quin eam ad extra venditorem transferat, quod maxime refert ad conventus cosmeticos ubi color et globus trans partes a diversis processibus productae inserere debent. Masking stamina gerens bores et facies obsignandi antequam efficiens est unica qualitas frequentissima in superficie finitionis , cum pingere vel patina typicam 30 ad 60 micronas crassitudinis addit, quae alvi utilitatis causa claudet, si pluma nudata relinquitur.
Eligens iter per Batch Location: Decision Framework
Volumen saepe est unum momentum maximum in eligendo inter directam typographicam et vacuum iectionem, tam magis quam materialem vel geometriam. Charta infra machinatur mediocris conatus per partem sumptus aequivalentes, ut relativus index magis quam figura monetæ expressa, contra molem molis pro quattuor technologiarum typographicis et in vacuum mittentes.
Exemplar crossover in hac chartula est una utilissima particula informationis pro decisione batch-mensi. Ad massam unius, emissarium vacuum, in summo scalae nisu sedet, quia totus gradus fingendi obicitur contra unam particulam, confirmans illam nunquam eligi pro uno-abjecto. Per decem fere fragmenta curvam vacuum abiectionis iam acriter cecidit et citius declinare pergit quam quaelibet technologia typographica sicut volumen crescit, transgrediens SLA et DLP resina bene imprimendi ante marcam quinquaginta. SLM metallum supra resinam et nylon curvas constanter sedet in quavis massae magnitudine demonstratae, repercusso additamento post-processus cuiusvis metalli impressi cujuscumque quantitatis requirit. SLS nylon manet curva planissima et infima per totum fere ambitum, quae est nucleus commercialis utilitas: praedictio per-parte conatu nullo instrumento in quovis volumine requiritur. Punctum transversum inter directum typographicum et vacuum iaciens typice cadit inter quindecim et triginta partes quod est spatium ubi plerique ementes magis quam naviter comparant utraque itinera quam utri ultimo tempore uterentur.
Plena dolor facultatem comparatio per omnes quinque Itineribus
Chartula radar infra ustulo SLA/DLP resina, SLS nylon, SLM metallum, et vacuum mittens per quinque criteria quae constanter recurrunt in colloquiis transcurrentibus, in libra unius ad quinque, ad sustinendum unum aspectum comparationis per omnem viam in hoc articulo opertam.
Haec vestis facit negotiationem per omnia quinque criteria simul visibilia. SLA et DLP figuram ad superficiem metam et singularem velocitatem extensam formant, confirmantes munus suum ut iter celerrimum ad exemplar praesentabile, sed in officio mechanico infirmissimum. SLM metallum fortiter trahit ad officium mechanicum et materiam materialem dum in massam scalam retrahendo et velocitatem singularem, reflectens realitatem quam omne aedificium metallicum substantiale fixum post-processum, quoad simplex pars, fert. SLS nylon gravissimam, mediocritatem polygonum globi gignit, quod cum suo munere consentaneum est ut mediae fundationis solidae partium functionum, quae saepe sine fragilitate resinae vel metalli supra caput gigni necesse est. Vacuum dejectio distincte ad scalabilitatem massam et superficiem metam extendit, dum velocitatem singularem contrahentium, prorsus adaptans identitatem suam sicut processus multiplicationis potius quam processus primi constructus. Nulla una figura plena chart quae luculentissima argumenta sunt relationem vere utilem elit ab accessu ad omnes quattuor technologias typographicas plus iectionis et finitionis, quam in una tantum peritia consistere.
De Zhejiang Jiaheng Intelligens ipsum Vestibulum Co, Ltd.
Zhejiang Jiaheng intelligens ipsum vestibulum Co, Ltd est auctor in innovatione et vestibulum cursus. Consilii peritus noster turmas clientium notiones in practicam, aestheticam productorum designationem vertit. Typographiam 3D in resina, nylon, metallo, et aliis materiis offerimus, et machinationem intulimus. Silicone forma replicationis permittit pro parvo pretio, alta praecisione parvae massae productionis. Superficies curationes sicut picturae speciem productum augere. Cum clientes nostri unum-stium servicium possunt consilium ut-productum in uno suggestu perficere, salvis temporibus et sumptum. Intendimus ut certae longi temporis socium industriae evolutionis esse.
Intra illam structuram, SLA et DLP resina typographica serviunt primoribus colloquiis consilio, SLS nylon portat functiones prototypas et infimasque partes usui, SLM metallum accipit geometriam et casus onus quod nullus alius processus attingere potest, vacuum mittentes dominum validum in massam productionis multiplicat, et superficies consummatio omnem partem tradit in conditione finis mercatus expectat. Omnis scaena eandem partem fasciculi participat, eadem qualitatem recordum idemque punctum contactus quae est practica significatio unius consistendi potius quam unius descriptionis.
Job igitur ius Technology delectum accipit specificando
Petitio bene certa maxime coniecturae a technologia delectu removet, et sequentia infra indicat informationes ingeniarius actu ante commendans SLA, DLP, SLS, SLM vel vacuum mittentes.
- Dic aperte partem propositi: visualium recensio, apta perscriptio, probatio muneris, seu usus componentis finis.
- Specificare quantitatem nunc necessariam et quantitatem probabilem necessariam infra sex menses sequentes.
- Cognoscere lineamenta quaevis seiunctas, onera portantes, diaphana vel caloria exposita esse debent.
- Nota utrum pars colori, textura vel glosa existenti inserere debeat vexillum.
- Geometriam internam quaevis, ut canales vel cancellos, ut asciale accedere non possit.
- Confirmare ambitum operantem, inter extensionem temperatus et detectio oeconomiae vel solis.
A Sinis Custom DLP Resinae 3D Typographiae Factory aut SLM metallici supplementi qui hanc informationem sursum recipit anterius iter fiducialiter commendare potest quam defaltam cuicumque machinae liberam esse contigerit. Decisiones technicae sequi debent postulata partis, non e converso et supplex, qui haec interrogat, antequam citet, prorsus illam disciplinam demonstret.
Frequenter Interrogata
Q1: What is the main practic difference between SLA and DLP printing?
Ambae resinae liquidae sanant et qualitatem superficiei similem efficiunt, sed aliter scandunt. SLA laser utitur qui singulas tabulas per punctum signat, quae per magnas tabulas planas efficienter squamas fabricant. DLP simul iacuit integram iacturam, quae velocior est partibus parvis cum altitudine significantibus, quia tempus aedificationis dependet ex numero laminis quam copia per iacuit singula. Re, elige SLA pro maioribus vel latiore partibus et DLP pro parvis, accuratis componentibus in batches modicis productis.
Q2: Utrum SLS nylon partes adhibeantur ut productio postrema, an solum prototypa?
Partes nylon SLS usi sunt ut partes productionis finalis adhibeantur, praesertim in gradibus vitreis plenis vel carbonis plenis qui rigorem ac stabilitatem dimensionalem addunt. Bene inserviunt uncis, insternitionibus, ductibus, tignis et fixturis per multas industries. Praecipuae considerationes sunt superficiei texturae, quae per capita uredine vel vapore leniente depurari possunt, et diuturnum nuditatem ad lucem ultraviolanam vel in caliditate elevatam sustinendam, quarum utraque in materia specificata ante specificationem finalem reprimenda est.
Q3: Cur pars metalli SLM eget machinatione cum exeat ex typographo?
Typographia metalli constructa bonum assequitur, sed tolerantia gradus machinationis in notis functionibus non attingit, eiusque superficies consummatio, multis geometriis acceptissima, plerumque nimis aspera est ad signandas facies, bores aut fila subtilitatis gerens. Machinatio peracta post subsidia et subsidia accentus remotionis has specificas lineas ad tolerantiam et superficiem perficiendam applicatio reapse requirit, cum in complexu geometriae internae prorsus ut typis relinquatur. Coniunctio haec est quam ob rem gravis metalli typographiae commeatus machinationes Dicasteriorum agunt potius quam partes naviculae rectae ab lamina fabricanda.
Q4: Quantitas massae quantitatis vacuum mittentes efficacius quam directa typographica fiunt?
Trifolium typice cadit inter quindecim et triginta partes secundum magnitudinem et complexionem geometricam. Infra hoc spatium, certa molis aedificandae formae praeponderat beneficium. Supra eam, sumptus formae satis per partes diffusa est, quae vacuum iactatione iter efficacius fit, et utilitas eius crescit sicut massae magnitudinis ad punctum ubi instrumentum productionis tandem iustificatur.
Q5: Quot partes ex uno vacuo emittentes formam produci possunt ante guttas qualitates?
Dimensionalis fidelitas prope dominum originalem manet propter fere primas quindecim iacturas ac deinde declinat sicut silicone elasticitatem sensim amittit et angulis internis acutis emolliuntur. Plurimae operationes qualitates consciae fingunt circiter viginti ad viginti quinque notam mittentes potius quam partes periculorum extra tolerantiam cadentes. Plures enim formae majores ex eodem domino producuntur et paralleli discurrunt, omnem mittentes in altam fidelitatem illius curvae portionem retinentes.
Q6: Vtrum superficies finita immutat dimensiones partis impressi vel eiecti?
Ita, et hoc unum e rebus maxime neglectis in specificatione. ARENATIO parvam, fere moderatricem materiae quantitatem tollit, dum imbre pictura et plating crassitudinem materialem addunt, typice in latitudine 30 ad 60 microns per superficiem secundum systema efficiens. Quaevis pluma cum alvi adstricta functionis alvi causa, ut portans gestamen, foramen lina vel os signans, palliata ante tunicam vel machinationem peractam esse debet, potius quam relinquetur ad hauriendum quidquid processus crassities pelliculae applicandae accidit.
Contactus Information
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
ADD
-

Aedificium 7, No. CLXXXVIII, Hongni Sectio Zha Wang Road, Danghu Subdistrictum, Pinghu urbem, Jiaxing urbem, Zhejiang Provincia, China
Copyright © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM Integrated Smert Vestibulum Platform Manufacturers
